
Центробежное литьё втулок, гильз и колец
При центробежном литье расплав заливается во вращающуюся изложницу, и центробежная сила уплотняет металл к периферии. Неметаллические включения и газовые поры, как более лёгкие, вытесняются на внутреннюю поверхность и уходят в припуск при расточке.
Результат — плотная бездефектная структура в рабочей зоне детали. Для втулок скольжения, гильз цилиндров и колец это принципиально: усадочная пористость в зоне трения означает выход узла из строя.
У нас это направление с законченным типоразмерным рядом и многоразовой оснасткой. Повторный заказ в пределах ряда идёт без изготовления новой оснастки — то есть быстро и по понятной цене. Диапазон: наружный диаметр до 400 мм, внутренний от 50 мм, длина до 350 мм.
| Наружный диаметр | до 400 мм |
|---|---|
| Внутренний диаметр | от 50 мм |
| Длина заготовки | до 350 мм |
| Материалы | чугун, бронза, латунь, сталь |
| Оснастка | многоразовая, изложницы — типоразмерный ряд |
| Партия | от 1 шт., повторные заказы без переналадки |
Марки, с которыми работаем
Серый чугун · ГОСТ 1412-85
Чугун с пластинчатым графитом. Дёшев, отлично гасит вибрацию, легко обрабатывается резанием. Не держит ударные и растягивающие нагрузки — работает на сжатие.
| Марка | σв, МПа | δ, % | НВ | Типовое применение |
|---|---|---|---|---|
| СЧ10 | 100 | — | 143–229 | малонагруженные корпусные детали, крышки, кожухи |
| СЧ15 | 150 | — | 163–229 | корпуса редукторов, фланцы, плиты |
| СЧ20 | 200 | — | 170–241 | корпуса насосов, станины, шкивы |
| СЧ25 | 250 | — | 180–250 | нагруженные корпуса, цилиндры, поршни |
| СЧ30 | 300 | — | 181–255 | гильзы цилиндров, детали гидравлики, станины прессов |
| СЧ35 | 350 | — | 197–269 | детали под высокое давление, корпуса гидроаппаратуры, ответственные станины |
Высокопрочный чугун · ГОСТ 7293-85
Чугун с шаровидным графитом. По прочности приближается к стальному литью, сохраняя литейные свойства и обрабатываемость чугуна. Держит удар.
| Марка | σв, МПа | δ, % | НВ | Типовое применение |
|---|---|---|---|---|
| ВЧ35 | 350 | 22 | 140–170 | детали для работы при низких температурах, корпуса арматуры, фитинги |
| ВЧ40 | 400 | 15 | 140–202 | люки, дождеприёмники, корпуса задвижек |
| ВЧ45 | 450 | 10 | 140–225 | корпуса насосов, рабочие колёса, детали сельхозтехники |
| ВЧ50 | 500 | 7 | 153–245 | коленчатые валы, шестерни, звёздочки |
| ВЧ60 | 600 | 3 | 192–277 | тяжелонагруженные валы, зубчатые колёса, детали горно-шахтного оборудования |
| ВЧ70 | 700 | 2 | 228–302 | детали с высокой износостойкостью, прокатные валки, нагруженные втулки |
| ВЧ80 | 800 | 2 | 248–351 | детали, работающие на износ, кулачки, опорные ролики |
| ВЧ100 | 1000 | 2 | 270–360 | особо нагруженные детали после термической обработки |
Бронза · ГОСТ 613-79, ГОСТ 493-79
Антифрикционные и коррозионностойкие отливки: втулки, вкладыши, червячные колёса, судовая арматура.
| Марка | σв, МПа | δ, % | НВ | Типовое применение |
|---|---|---|---|---|
| БрО5Ц5С5 | 147 | 6 | 60 | втулки скольжения, вкладыши подшипников, арматура |
| БрА9Ж3Л | 392 | 10 | 100 | втулки, шестерни, детали для морской воды |
| БрА10Ж4Н4Л | 587 | 6 | 160 | тяжелонагруженные втулки, гайки ходовых винтов, детали прессового оборудования |
| БрО10Ф1 | 245 | 3 | 90 | венцы червячных колёс, втулки высоконагруженных узлов, подшипники скольжения |
| БрО8Ц4 | 196 | 10 | 75 | арматура, втулки, детали, работающие в воде и паре |
| БрА10Мц2Л | 490 | 12 | 110 | детали судовой арматуры, втулки, зубчатые венцы |
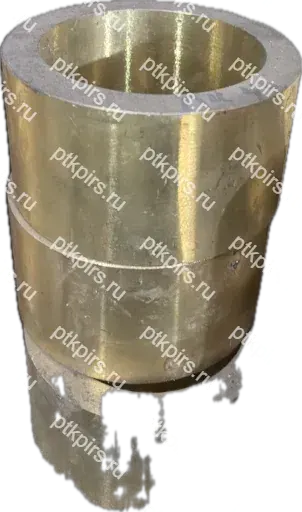
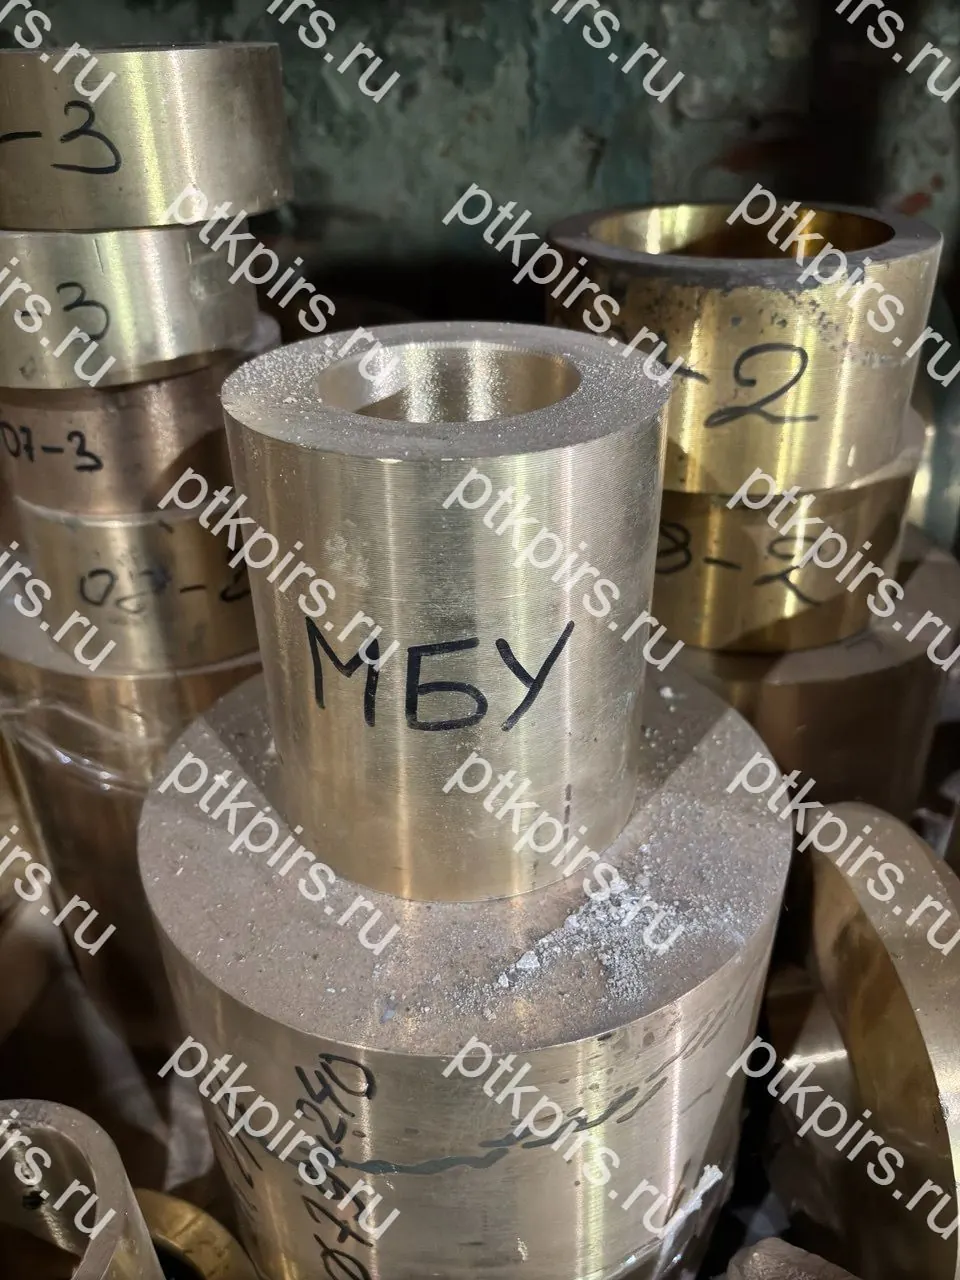
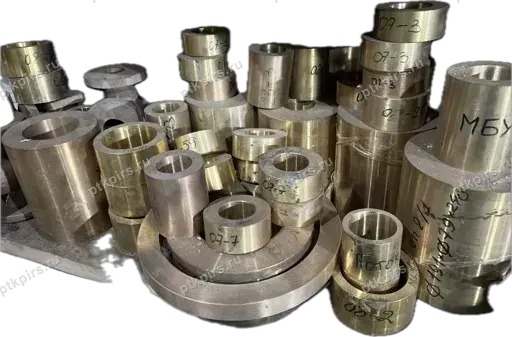
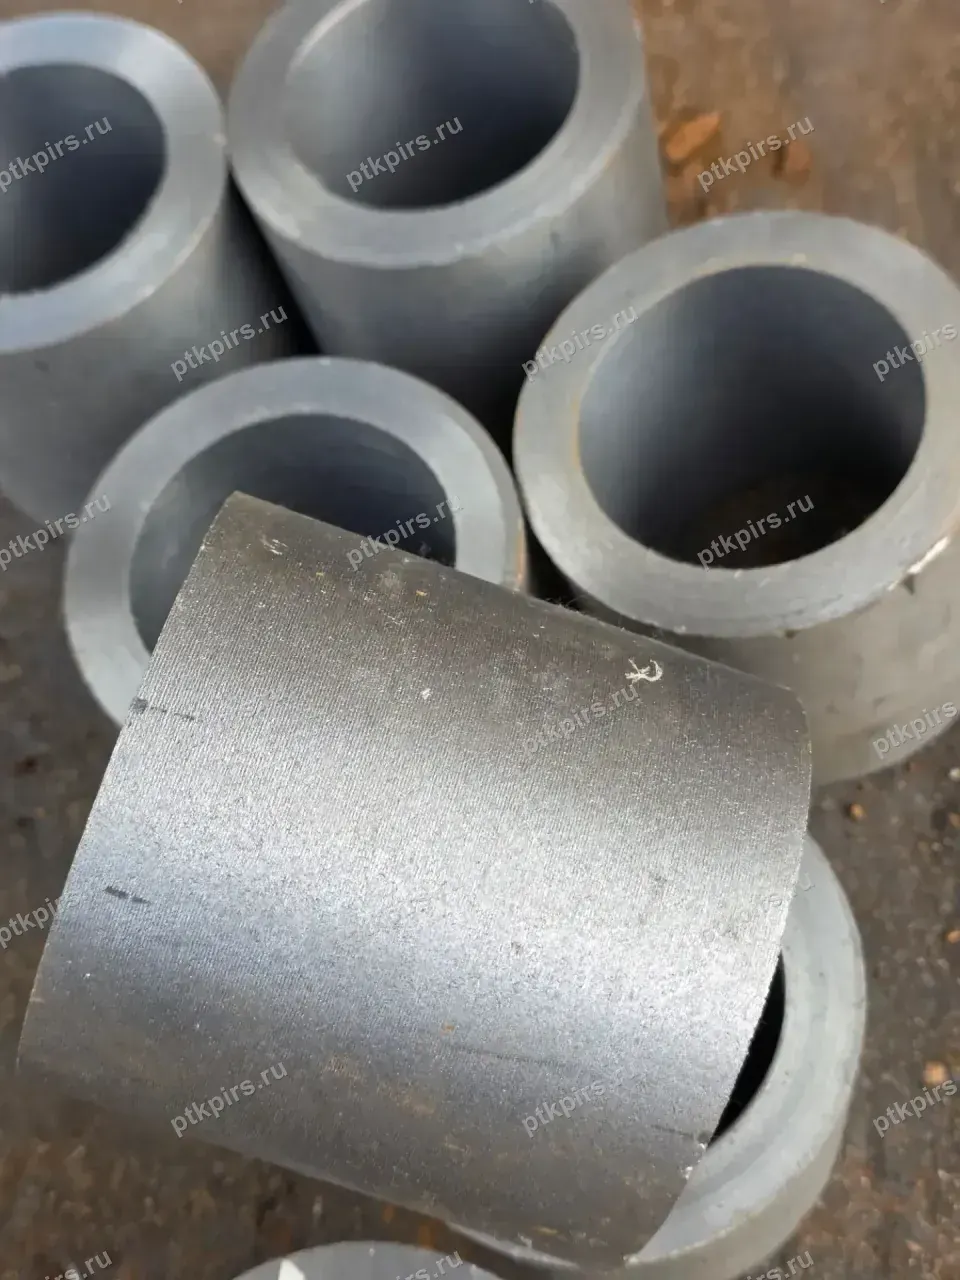
Примеры работ
Фотографии с нашего производства.
Частые вопросы
Чем центробежная втулка лучше литой в землю?
Плотностью металла в рабочей зоне. При литье в песчаную форму усадочная пористость собирается в тепловом узле — часто как раз там, где деталь работает на трение. Центробежное литьё вытесняет пористость и шлак на внутреннюю поверхность, которая затем срезается при расточке.
Даёте ли заготовку с припуском под обработку?
Да, стандартно отгружаем заготовку с припуском. Механообработку в размер делаем сами или отдаём в кооперацию — скажите, что удобнее.
Пришлите чертёж — посчитаем за один рабочий день
Чертёж, эскиз или фотография детали с размерами. Если ничего нет — опишите задачу словами, технолог перезвонит и уточнит.
Электронная почта для чертежей: info@ptkpirs.ru